夾鏈袋製袋機是將塑膠薄膜轉化為可重複開啟包裝的自動化加工系統:它依序牽引薄膜放料、導入或成型夾鏈齒軌,並透過往復式熱封刀完成側邊熔接與定長切斷。
在向設備商索取報價單之前,決定產線真正需要哪款機型的關鍵,往往不在熱封刀機構本身,而在於三大前期評估維度:夾鏈條的進料工法、成品袋體的結構幾何需求,以及產線最常面臨的封口失效模式。我們的 BJAT+S 高速伺服邊封製袋機,三種切寬規格的標稱產速都是 200 包/分鐘,並且相容「預製夾鏈薄膜」與「機上在線貼合」兩種進料架構。
若您的工廠已有預計生產的袋型,最直接且精準的評估方式是提供實體樣袋。由實體樣品的開合手感與薄膜材質結構切入,能一步到位鎖定最佳機構配置,省去往返數輪無謂的規格摸索。
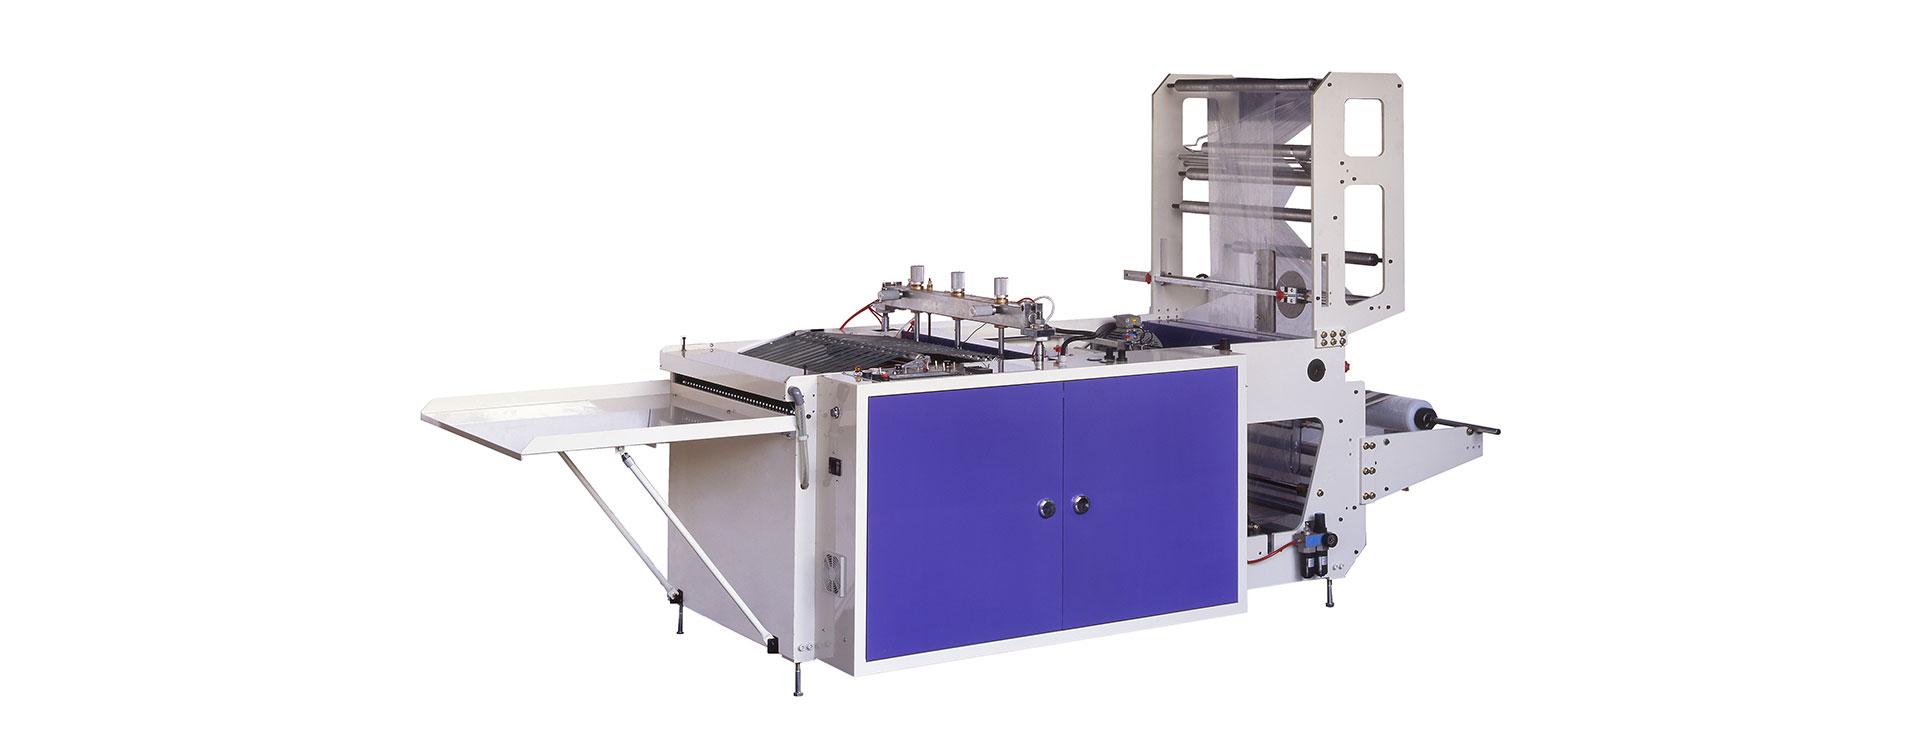
BJAT+S 高速伺服邊封製袋機。
夾鏈袋製袋機是一套將塑膠薄膜加工為可重複密封包裝的高速自動化系統。機台依序完成薄膜放料張力控制、夾鏈齒軌導引扣合(或在線熱貼合)、兩側熱封熔接、冷卻定型、精確定長切斷與自動堆疊。核心工藝在於克服夾鏈厚度與薄膜之間的物理階梯落差,確保袋體兩端封口不撕裂、不漏氣。
夾鏈袋製袋機與傳統平口袋或背心袋機最大的不同,在於封口結構的物理難度。一般製袋設備僅需熱切均一厚度的雙層薄膜;而夾鏈製袋機在高速邊封熱切時,封口刀必須在同一個動作裡跨越 15–80 微米的袋身薄膜,以及明顯更厚、更硬的硬質夾鏈凸凹齒軌。
為了在每分鐘高達 200 包的連續往復運動下維持封口平整且不產生針孔微漏,設備必須精準整合高響應伺服送料步進控制、夾鏈導引對位機構,以及溫度與壓力高度穩定的熱切刀系統。機台依進料配置不同,可直接加工吹膜時自帶夾鏈的預製捲膜,亦可在製袋機上即時熱貼合獨立夾鏈條,連續產出具備重複開合功能的密封包裝袋。
型錄上至少有六種名稱在指這一類設備。把這些名稱分清楚,才是選型真正的起點。
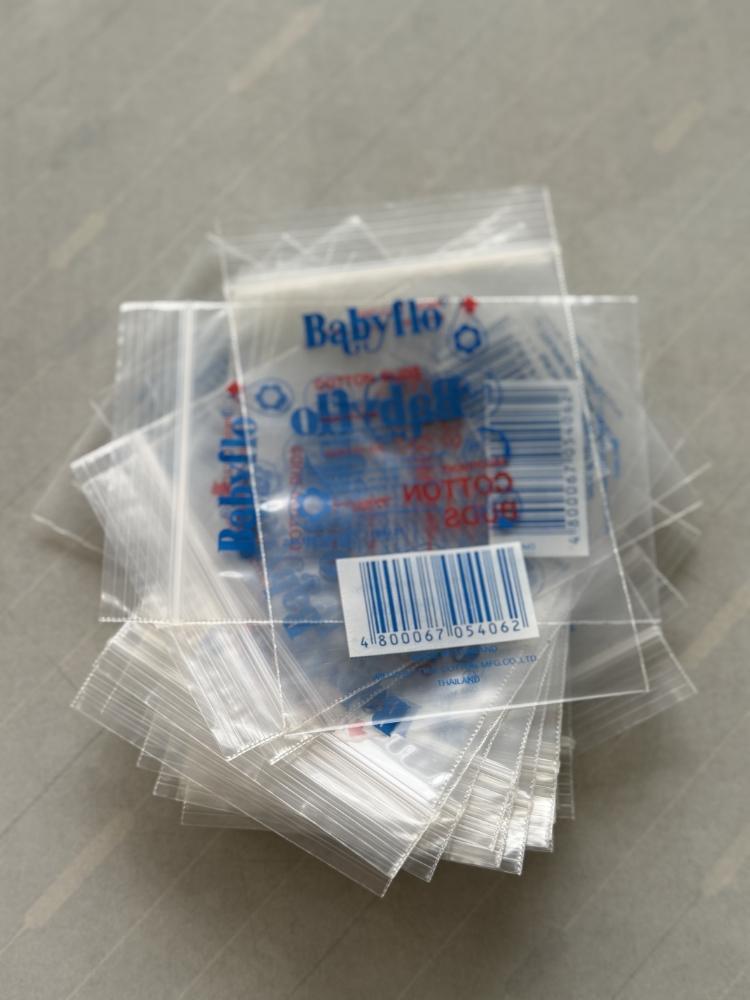
按壓式平面夾鏈袋:夾鏈條橫跨在袋口頂端。
在搜尋與評估夾鏈袋設備時,買主經常在型錄與各家報價單上看見以下「六種常見名稱」:
如果把這六種名稱當成同一張清單來看,很容易讓採購團隊陷入困惑,誤以為這是六種平行並列的設備替代選項。事實上,它們回答的根本不是同一個維度的問題,而是分屬工廠現場的三個獨立決策:
| 工廠決策維度 | 業界常見的 6 種名稱 | 它在工廠現場決定了什麼 |
| 決策一:夾鏈如何進到袋子上? | 1. 吹膜自帶/預製夾鏈膜 2. 機上夾鏈貼合式 | 每週進料與備料的型態,以及原物料供應鏈管理 |
| 決策二:做出來的袋子具有何種幾何結構? | 3. 按壓式平面夾鏈袋 4. 滑扣拉頭夾鏈袋 5. 立體站立袋(Doypack) | 設備本體的機械底盤、成型工位複雜度與佔地面積 |
| 決策三:產線同時走幾條料道? | 6. 雙線/熟食連卷袋(相對於單線) | 每小時實際產能,以及對薄膜厚薄均勻度公差的嚴格度 |
釐清這三個維度後,選型的工程邏輯就完全清晰:
一旦確定以高速邊封機來生產夾鏈袋,現場廠務與工程師關注的焦點,隨即轉向最關鍵的封口良率防線——在每分鐘高達 200 包的高速往復熱切下,夾鏈袋究竟最常出現哪些封口不良?超音波模組又該在何時介入?
在夾鏈製袋機的規格表或選配清單中,各家廠商幾乎都會列出「配備超音波封口」。然而,型錄很少說明這項配備究竟是用來防範哪一種封口不良。這項差異對製袋廠至關重要——因為夾鏈袋最常見的封口瑕疵主要有兩種,它們發生的位置與受力機制完全不同,同一套封口機構無法同時解決這兩種問題。
| 常見不良現象 | 終端用戶如何回報客訴 | 在袋身結構上發生的確切位置 |
| 夾鏈咬合不良 / 扣不緊(Grip failure) | 袋子扣不緊,或裝填受壓後自己彈開 | 沿著整條夾鏈的公母扣齒軌咬合處 |
| 袋角交界處撕裂(End splitting) | 袋子在兩側轉角處裂開或產生針孔微漏 | 兩側邊封切刀橫跨夾鏈條的交界點 |
咬合不良表現在夾鏈齒軌結構本身(公母扣相接處),而不是熱封線。袋子可以順利按壓扣合,但在充填或運送受壓時,夾鏈會自行爆開或無法承受內部拉力。
這主要取決於兩大並行變數:所採購夾鏈條的齒型尺寸精度,以及製袋機在扣合公母扣時的導引對位精度。在工廠現場,對位校正屬於機台調校技術,而夾鏈齒軌本身的抗爆破拉力則由耗材品質決定。兩者屬於不同成因,需獨立檢視。
這類不良往往是在終端客戶充填包裝後才被反映退貨,而不是在製袋產線上即時顯現,因此事後補救成本極高。
邊角撕裂只發生在兩個特定交界點:兩側邊封刀切過夾鏈齒軌的位置。熱封切刀必須同時橫跨比袋身薄膜厚得多、也硬得多的夾鏈條實體,當袋子被撕開或拉扯時,所有應力都會直接集中在熱封刀切過的這兩個交界弱點上。
這正是超音波局部點焊加固(Ultrasonic spot reinforcement)真正解決的瑕疵。超音波焊頭精準施加在受力集中的夾鏈兩端,也就是只加固這兩個交界點,而不是對整條封口線加溫。
有一件事值得直說:我們最常接到的客訴是「夾鏈齒軌扣不緊」,而不是「袋角撕裂」。我們寧可一開始就把界線講清楚,也不希望超音波點焊被當成解決所有夾鏈問題的萬靈丹。若您的袋子是齒軌咬合不住,把預算投入在更高品質的夾鏈條與對位校正上,遠比加購封口模組更能根治問題。
超音波技術在夾鏈製袋機上有兩種完全不同的配置形式,但報價單上經常被混為一談:
我們的機台兩種都可以配置,因此首要釐清的是產線要防範哪種瑕疵:若袋子是在夾鏈兩端撕裂,需要的是「局部點焊」;若袋子是在側邊封口線產生毛細微滲漏,需要的才是「連續焊縫」。
封口配置確定之後,剩下的就是驅動、送料精度與速度能不能穩住。以下用我們 BJAT+S 的規格逐一對照。
評估邊封製袋機的真實效能時,有五項關鍵指標必須用明確數據檢驗,而非依賴籠統的行銷形容詞。以下以我們 BJAT+S 高速伺服邊封機的公開規格作為基準:
| 設備部位 | 適用材質範圍與厚度規格 |
| BJAT+S 基礎機台 | 高密度聚乙烯(HDPE)、低密度聚乙烯(LDPE)、聚乳酸(PLA)、生物可分解薄膜、回收再生料(厚度範圍 15 至 80 微米) |
| 超音波局部點焊模組 | 聚乙烯(PE)、聚丙烯(PP)、複合積層薄膜 |
型號名稱中的數字代表公稱切寬規格。例如 BJAT+S 20" 的最大有效切斷寬度為 457 mm(18 吋)。比對機型時,請以目標袋型的實際尺寸對照下表參數:
| 機型規格參數 | BJAT+S 20" | BJAT+S 28" | BJAT+S 32" |
| 最大切斷寬度 mm (inch) | 457 (18") | 660 (26") | 762 (30") |
| 最大切斷長度 mm (inch) | 76–762 (3"–30") | 76–762 (3"–30") | 76–762 (3"–30") |
| 適用厚度 micron/單層 | 15–80 | 15–80 | 15–80 |
| 長度公差 mm | ±1 | ±1 | ±1 |
| 生產速度 pcs/min | 200 | 200 | 200 |
| AC 驅動馬達 HP | 2 | 2 | 2 |
| 電熱容量 kW | 1.5 | 2.2 | 2.8 |
| 總耗電量 kW | 7.5 | 8.2 | 8.8 |
| 機械尺寸 長x寬x高 cm | 300 x 135 x 190 | 300 x 155 x 190 | 300 x 165 x 190 |
| 機械重量 kg | 1,300 | 1,600 | 2,000 |
關於切斷長度的實務注意事項: 規格表標註的 76 mm 最短長度為基礎平口袋機數據。當袋頂帶有立體夾鏈結構時,實際可切的最短袋長可能會略為增加。諮詢時請直接告知您所需的最短袋長,以利工程團隊精確確認。上述所有數據均為基礎機台在 200 包/分下的標稱規格。
接下來最常被問到的是耗材搭配、改裝與袋型切換。以下是我們最常收到的五個問題。
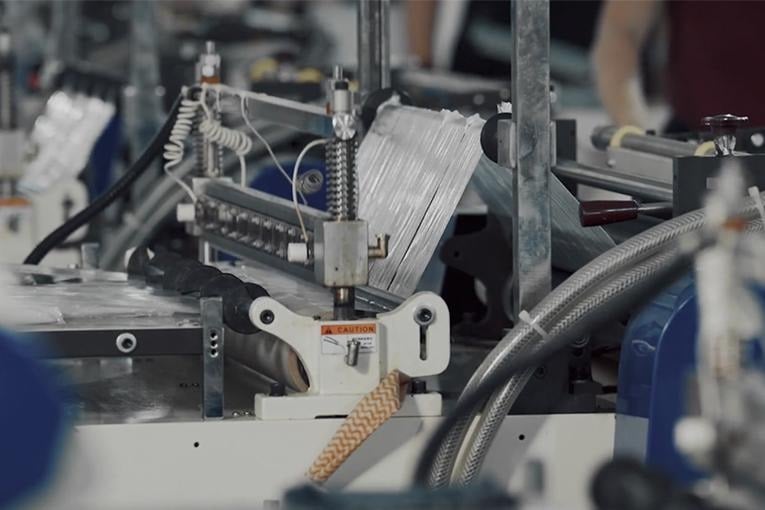
運轉中的封刀與熱針堆疊段。
提供目標袋子的實體樣品,以及薄膜材質結構。若產品尚在開發階段沒有樣袋,次佳做法是提供市場類似袋型的樣品,加上原料廠提供的薄膜規格。單純提供 2D 設計圖效果有限,因為圖面無法反映夾鏈咬合手感與樹脂熔融特性,而這兩者直接決定了機台機構配置。
適合沿著兩側邊封、按壓式閉合的平口袋型:一般夾鏈袋、可重複密封食品袋、服飾包裝袋與防塵袋。薄膜可採用出廠自帶夾鏈的預製膜,或由機台在線貼合夾鏈條。此外,並非每種袋型都需要加裝超音波模組;對於開啟次數少的一般輕量零售袋,通常不需要額外加裝,我們會在評估時如實告知。
兩種工法皆可對應。透明 PE 袋通常採用自帶夾鏈的預製膜生產,換捲便利;鋁箔或紙塑複合積層材質則必須在機台上在線貼合夾鏈條,因為複合材料無法在吹膜時直接擠出夾鏈條。這項功能牽涉到出廠機械機構而非軟體設定,若廠內預計兩者兼跑,請務必在詢價階段明確告知。
不能,這是一定要釐清的重要界線。局部點焊是為了加固夾鏈兩端、防止邊角撕裂;如果夾鏈扣得上卻扣不緊或自行爆開,那是夾鏈條齒型品質與機台對位調整的問題,必須從耗材採購與對位機構著手解決。
在 BJAT+S 上不會。無論是 20"、28" 還是 32" 的切斷寬度機型,在伺服精確控制下(長度公差 ±1 mm)均維持 200 包/分鐘。在比較其他品牌設備時,這是非常值得確認的細節,請務必檢視各家標稱產速是在多大的寬度下測得的。
到這一步,一個樣品能告訴我們的,比再比對一輪規格還多。
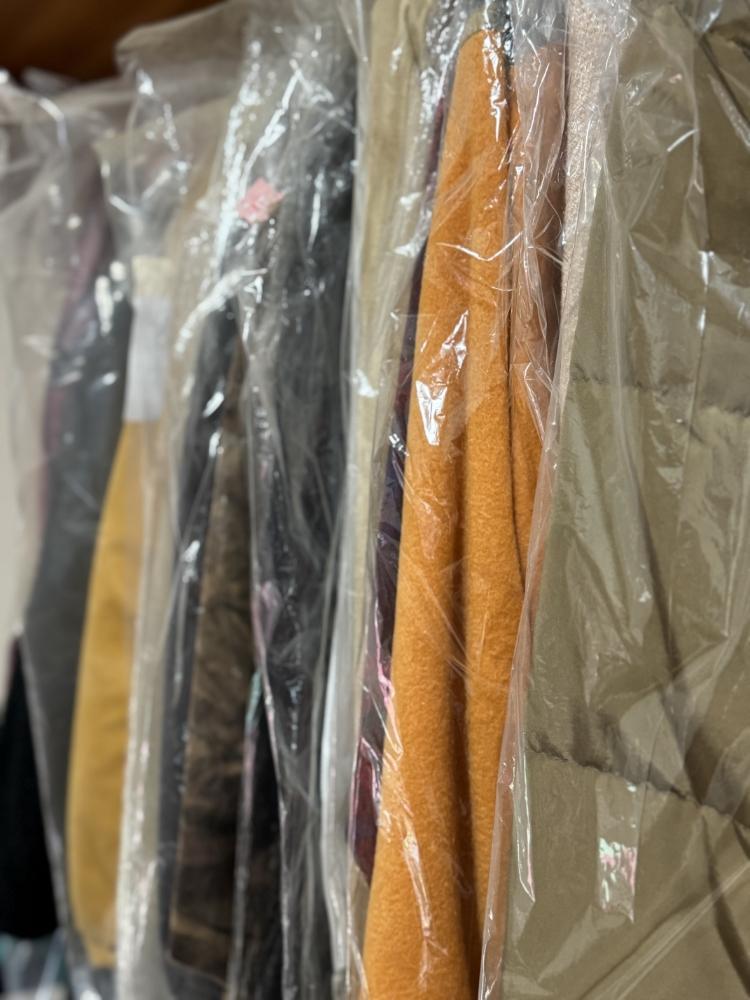
服飾與防塵袋,是這台機適用的袋型之一。
我們收到的詢價信裡,許多只寫了「需要夾鏈袋機」。要跨過這個溝通盲點,最快的方式就是寄一個實體樣品。從實體樣袋與薄膜結構,工程團隊能精確判斷所需機構配置。比起文字規格來回好幾輪摸索,一個樣品能一次解決所有技術疑問。
若手邊暫時沒有樣品,請從薄膜材質著手提供:透明單層 PE 薄膜與鋁箔複合積層薄膜在機械配置上完全不同。請提供薄膜材質、厚度規格以及預計包裝物重量。
請透過我們的線上詢價表單聯絡我們!


