塑膠購物袋製袋機是將吹膜成型的熱塑性塑膠薄膜,經由連續自動放料、插角折邊、提把加工、熱熔封口、切斷與堆疊整列,轉化為具備負重提把功能之商業手提袋的自動化加工系統。
購物袋機的差別,幾乎都落在提把怎麼做。背心袋靠 U 型沖孔、沖孔袋靠模切、派奇袋靠外貼補強片、軟環袋靠熱焊手把帶,四種提把各自對應不同的成型機構。這件事先定下來,其餘規格多半跟著它走。
設備採購的起點不是型錄上的機械循環數字,而是實體袋樣的結構、薄膜原料特性與後段自動化配置。以下說明常見購物袋型與機台的對應方向、工廠最關心的刀具維護與保養、多料道產線配置要點,以及環保塑料加工關鍵。
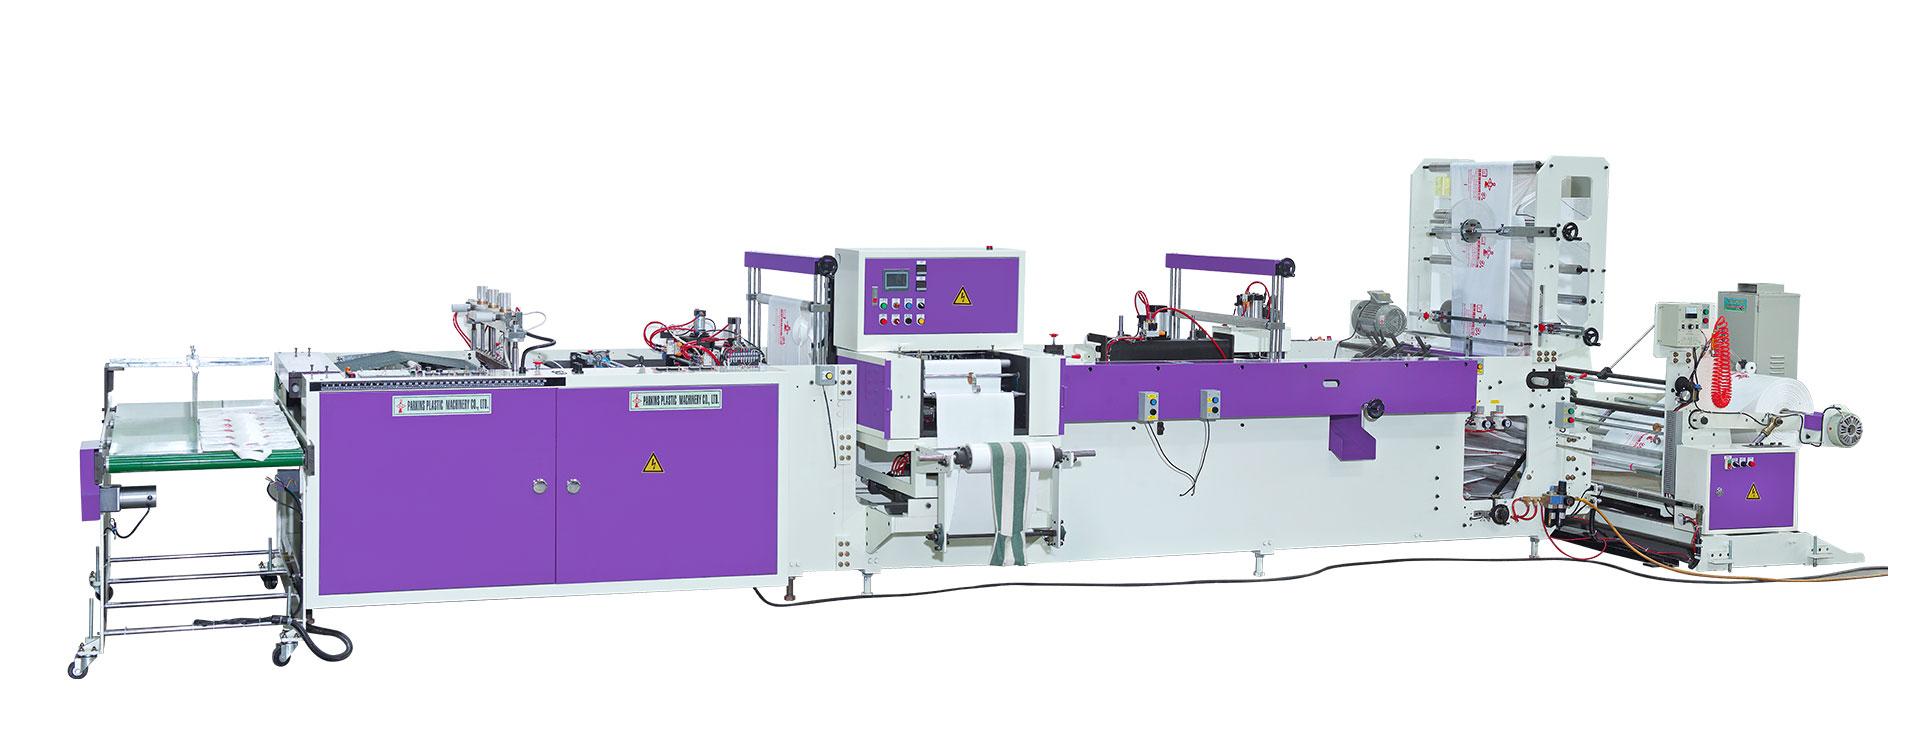
BJAT+PLD 邊封手提袋產線,補強片料盤與真空移載段在機身中段。
購物袋製袋機與一般平口袋或垃圾袋機最大的不同,在於提把成型與負載結構的物理要求。一般平口袋只需單純的橫向底封與切斷;而購物袋機則必須在連續運轉中整合提把沖切、廢料排除、插角成型,或在專櫃提袋上進行補強膠片的熱熔貼合。一套標準的連續加工工序包含五大核心步驟:
同一副機身能涵蓋哪些袋型,取決於提把成型機構能不能用選配模組切換。以我們的 BJAT+PLD 軟式手提派奇沖孔袋邊封機 為例,派奇補片袋、軟式手提袋、沖孔袋與穿繩拉束袋可以透過選配機構在同一台上切換。封口方式(底封 vs. 邊封)與後段自動化模組則是做在機身裡的,換模具改不了。把這三件事分開看,選型範圍會收斂得很快。
表列機型為常見的初步選型方向,並非適用所有產品的固定規則。實際設備配置仍須依袋型幾何、薄膜結構、封口方向、提把工法及機台選配功能確認:
| 購物袋款式 | 主要商業應用領域 | 常見設備配置方向 | 適用薄膜原料 | 提把物理承重機制 |
| 背心袋/馬甲袋 (T-Shirt Bag) | 生鮮超市、量販大賣場、便利商店、餐飲外帶包裝 | 高速連續底封機 + 連線或獨立油壓 U 型沖孔機座(如我們的 BJABP-AS 系列) | HDPE、再生料 PCR 摻配膜、認證生物降解 PLA/PBAT | 直接沖切:主要由提孔周圍的袋身薄膜承受負載 |
| 平口沖孔手提袋 (Die-Cut Bag) | 服飾專櫃、藥妝店、書店、文具百貨包裝 | 底封或邊封製袋機 + 內建模切沖孔模組(橢圓孔/腎形孔) | LDPE、LLDPE、HDPE、PCR 再生料 | 直接沖切:負載集中於提孔上緣,無額外補強,承重上限與膜厚直接相關 |
| 外貼補強派奇袋 (Patch Handle Bag) | 高級服飾精品、鞋類專賣、百貨專櫃提袋 | 伺服邊封製袋機 + 自動真空移載貼片機構 + 熱熔補強站(如我們的 BJAT+PLD 系列) | LDPE、LLDPE、多層共擠膜(袋身薄膜 + 補強片膠帶) | 熱熔接合面:負載由外貼補強片與周圍熱熔邊界協助分散 |
| 軟環提把袋 (Soft Loop Handle) | 精品百貨購物袋、禮品包裝、高檔手提袋 | 伺服邊封製袋機 + 連線手把帶自動送進、折疊與熱熔焊接機構(如我們的 BJAT+PLD 系列) | LDPE、LLDPE、手感柔軟複合膜(袋身薄膜 + PE 軟質手把帶) | 獨立熔接點:提重應力傳遞至袋口兩側之手把熱焊錨固點 |
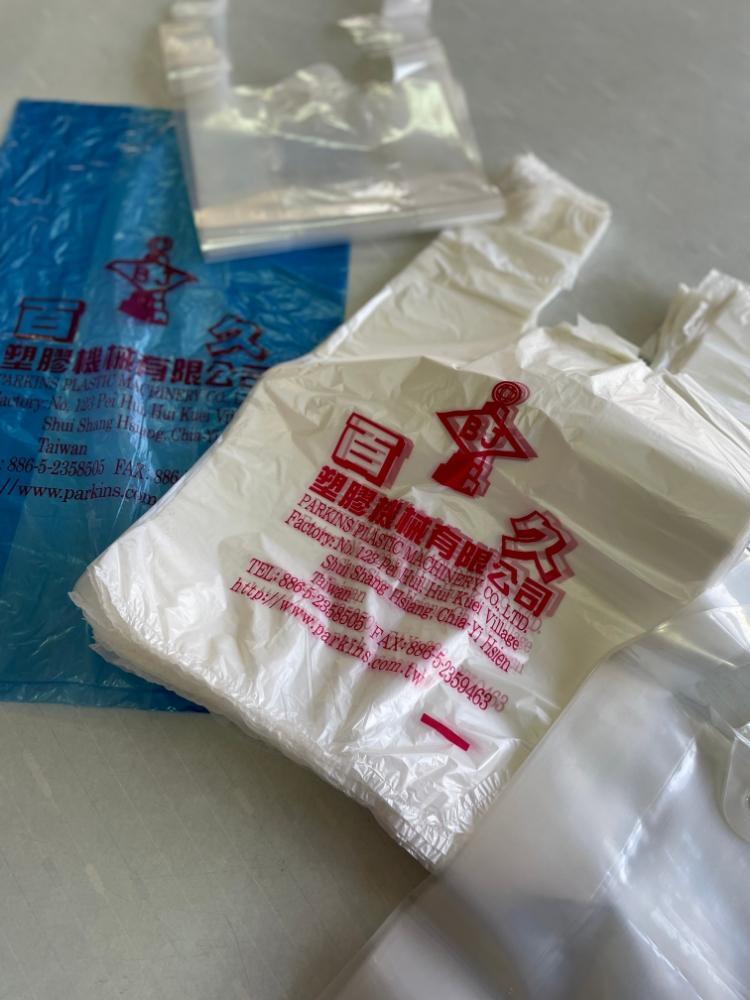
背心袋:U 型提把直接在原膜上沖切。
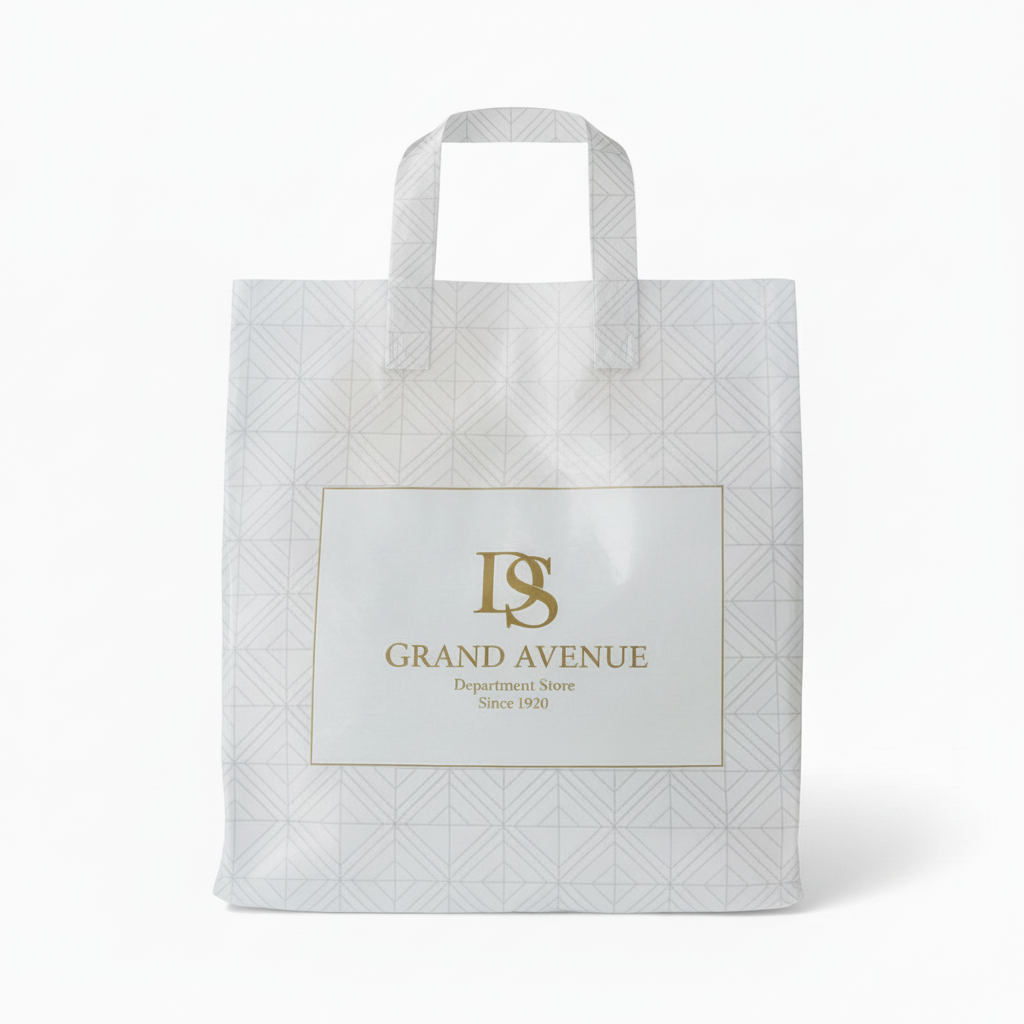
軟環提把袋:手把是另外熱焊上去的。
理解提把結構對薄膜消耗的影響,是製袋廠評估原料成本的關鍵:
在製袋連續運轉中,設備穩定性取決於核心伺服與氣動模組。以下是我們現場服務工程師在背心袋機與派奇袋機上最先檢查的部位:
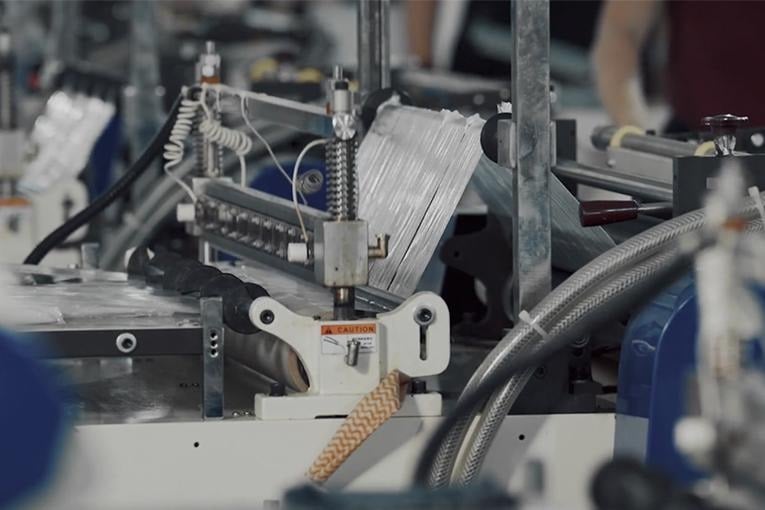
運轉中的封刀與熱針堆疊段。
背心袋機透過伺服馬達驅動牽引輪進行週期性間歇送膜。若伺服回授不穩、編碼器訊號受干擾或傳動皮帶間隙過大,可能引發以下問題:
在邊封派奇袋機(如 BJAT+PLD)上,補強片經由真空吸盤吸附後移載貼合於薄膜上。真空系統之檢查重點包括:
以下是我們最常被問到的耗損與保養問題:
刀具與模具的壽命因薄膜材質、填充添加物、裁切形狀、日運轉時數及保養狀況而異。製袋廠應建立以生產紀錄與實際裁切斷面品質為基準的定期檢查與研磨排程,而非依賴固定更換週期。在一般全新料 PE 加工下,優質合金工具鋼刀具可提供穩定表現;但若加工含高比例碳酸鈣(CaCO3)填充料或 PCR(消費後再生料)之薄膜,刀模磨耗將顯著增加,建議選用耐磨工具鋼或硬質合金刀模,並提高檢查頻率。
型錄標稱速度為機械在空機運轉下的極限循環次數。在實際連續生產中,最佳工作速度取決於薄膜熱熔融與冷卻固化的物理時間。全新薄壁 HDPE 膜熱傳導快,可維持較高運轉循環;而厚壁材料、折邊層數多或生物降解材料因需要更充分的封口熱壓與冷卻時間,實際工作速度需相應調校,以追求穩定的連續良品率。
評估購物袋機台的產能,不能僅看型錄上的空機循環次數。實際產能取決於料道劃分、沖孔連線方式與後段收集配置。
多料道配置可提升每分鐘成品出袋量,但實際每分鐘產出仍取決於料道數、機械循環、袋長送料穩定度與冷卻條件:
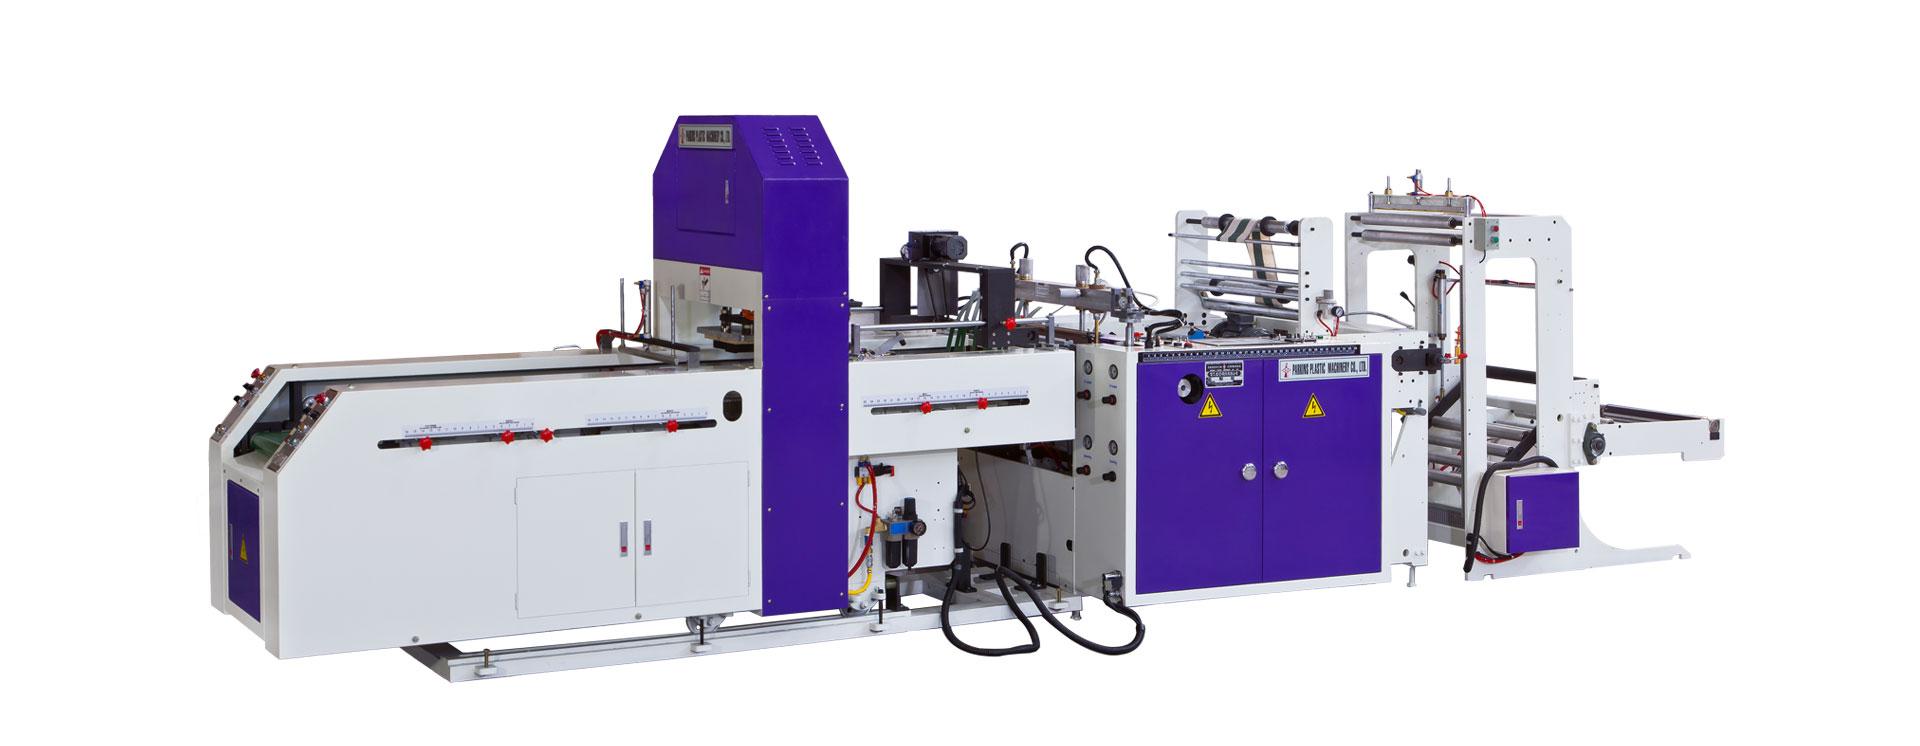
BJABP-AS1 單料道。
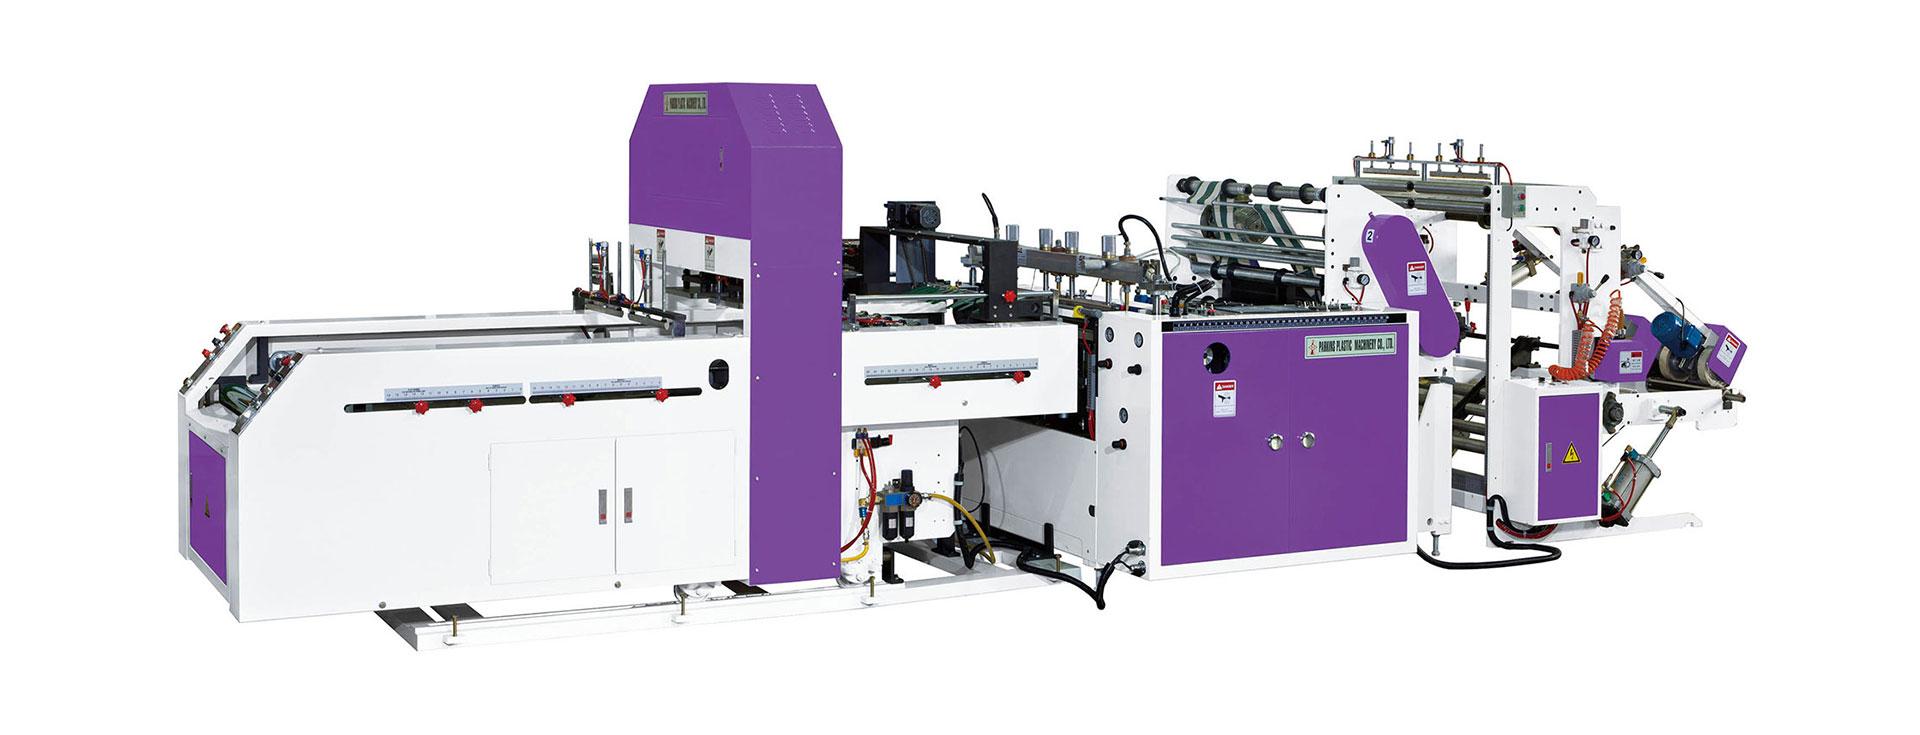
BJABP-AS2 雙料道。
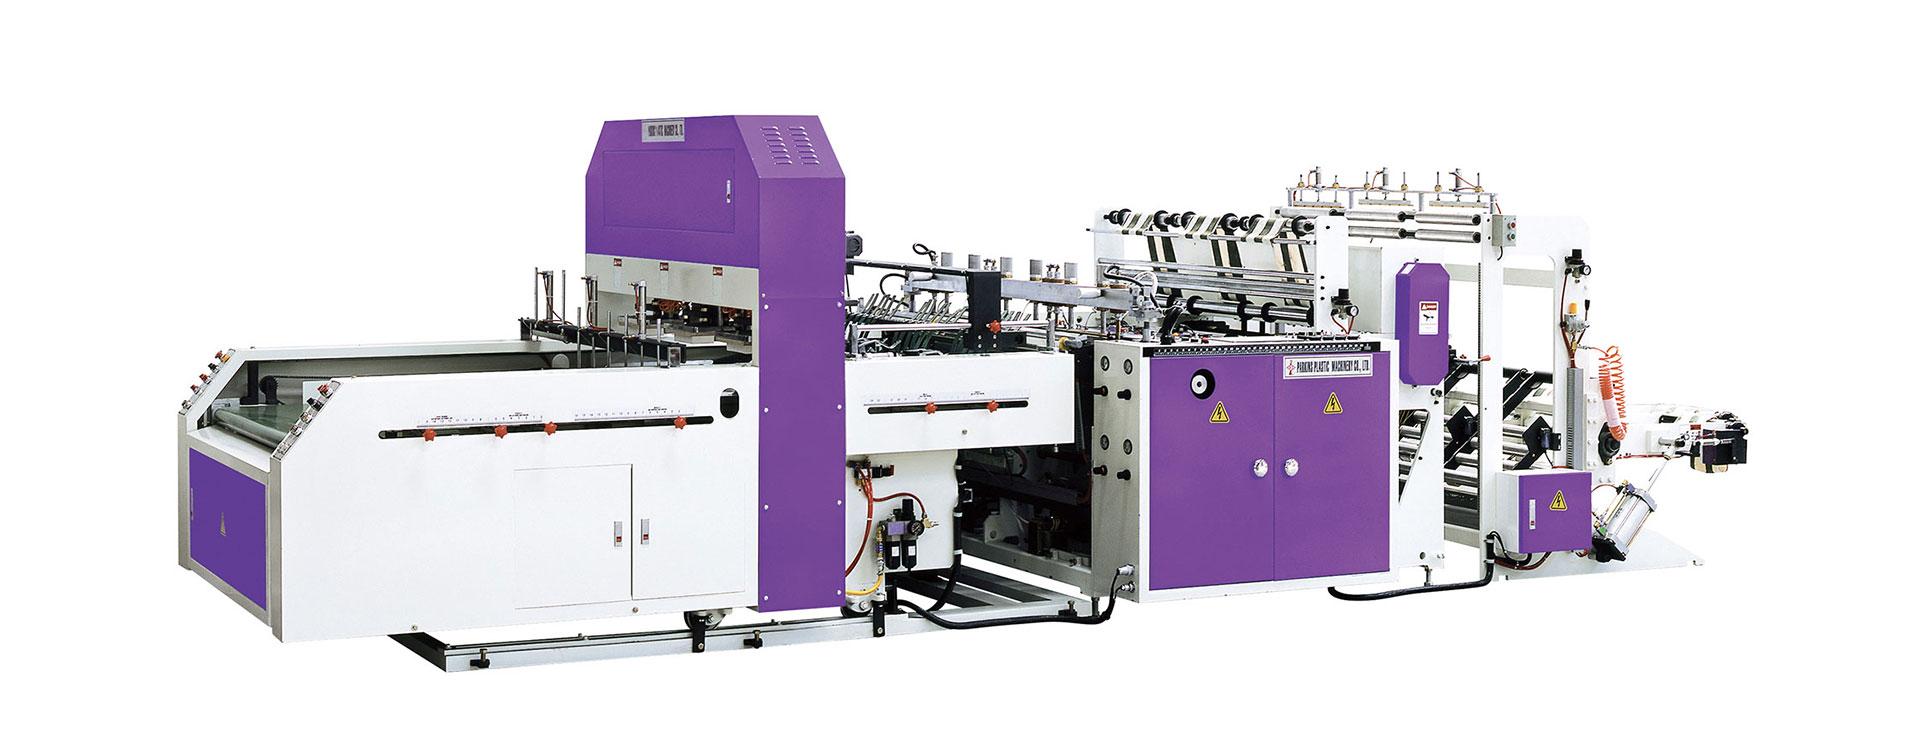
BJABP-AS3 三料道。
背心袋 U 型提把的沖切方式影響人力與投資配置:
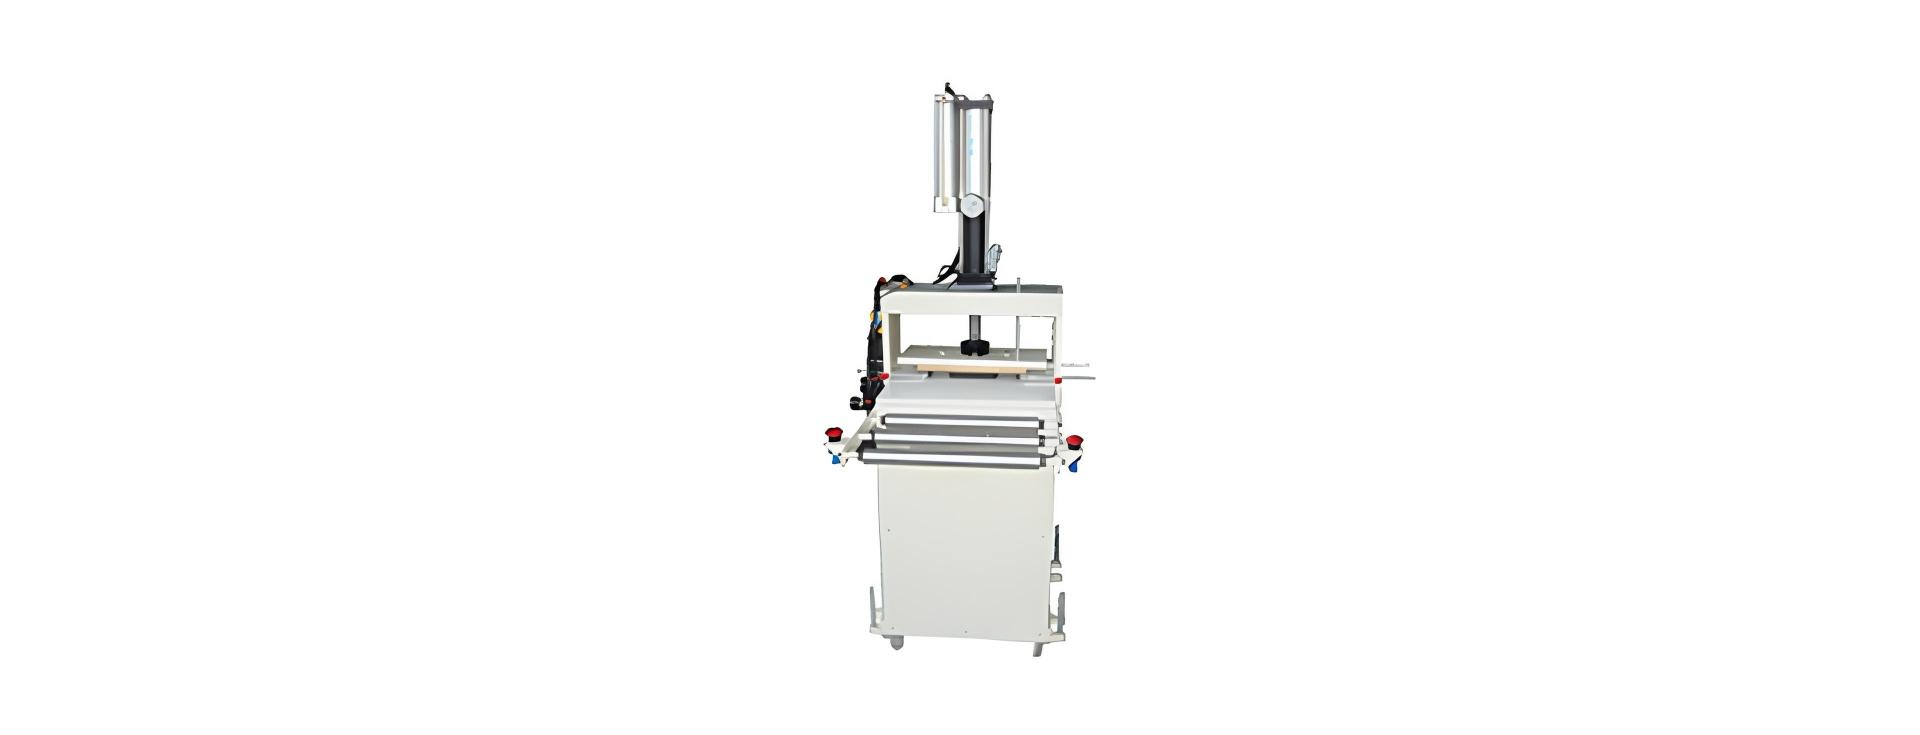
獨立油壓沖床,就是「離線沖孔」那一種。
我們在買主諮詢中常提醒:初次採購設備容易忽略袋子切斷後的收集工序。高速產出的薄膜需要合適的收集配套:熱針穿刺固定(Pin-stacking)以保持袋疊平整、變速排魚鱗輸送帶以利手動裝箱,或自動機械手整列。在詢價初期將出料配置納入規劃,可避免日後產線出袋堆疊混亂。
因應全球禁塑與限塑趨勢,製袋廠逐步導入認證可堆肥材料(PLA、PBAT 等生質複合物)與消費後再生料(PCR)。我們有部分機型可依配置加工可降解薄膜與再生塑料。
生物可分解薄膜與 PCR 再生料在熱封特性、剛性及熔融強度上與傳統全新料 PE 存在差異。下表列出加工環保材料時可能需要的設備調整或選配:
| 環保薄膜材質種類 | 常見加工注意事項 | 可能需要的設備調整或選配 | 實際運轉觀察 |
| 生物可分解/可堆肥薄膜 (PBAT、PLA、生質複合膜) | • 熱封溫度區間較傳統 PE 敏感 • 高溫下較易發生沾黏或材料降解 • 膜體熔體強度與抗拉剛性因配方而異 • 各供應商原料配方差異顯著 | • 配備高精度數位 PID 溫控模組以確保溫度穩定 • 封刀表面加覆防沾黏特氟龍(PTFE)塗層 • 低慣量擺臂與平滑伺服加減速控制 • 封口後方加裝輔助風冷裝置加速接合處冷卻 | 實際封口溫度、保壓時間、冷卻條件及生產速度,應以客戶使用的薄膜等級進行試機確認,而非套用通用參數。 |
| 消費後再生塑料 (PCR 回收料:30%–100% 摻配) | • 原料熔融指數(MFI)批次間可能存在波動 • 膜捲全寬厚薄公差較大 • 微量雜質可能影響熱封外觀 • 碳酸鈣(CaCO3)等無機填充物會加速刀具磨損 | • 封刀下模座配置彈性補償耐熱矽膠墊以吸收厚度差異 • 寬幅封刀採用多區溫度均勻補償 • 選配硬質合金工具鋼(如 SKD-11/D2)或耐磨沖模 • 配置主動式靜電消除離子棒防止膜面吸附 | 連續生產速度受限於膜捲平整度與厚度均勻度,建議透過樣捲試切確認最佳熱封條件與良品率。 |
我們的工程建議:生物可分解薄膜與 PCR 膜因配方多元,實際材料相容性及可達產速,仍應以客戶提供之樣捲進行實機試模確認。
來找我們的買主,大多會直接帶一只樣袋,那也是最快能把機型定下來的方式。手邊有樣袋就直接寄來;還沒有的話,由於購物袋涵蓋底封與邊封等不同的機械架構,備齊以下 4 項參數就足以讓我們把範圍收斂下來:
我們的建議:直接提供實體樣品袋與薄膜原料進行評估。 在購物袋生產領域,直接在試模廠內進行實袋幾何檢測、薄膜拉伸與封刀試切,能在短時間內釐清型錄往返無法確認的規格細節。歡迎立即聯繫我們的技術團隊,為您的工廠評估合適的購物袋生產設備配置。


